Un automate programmable industriel, l'API (PLC en anglais), est un calculateur durci qui commande une machine ou un process. Il lit l'état des capteurs (un détecteur de présence, un fin de course, une température), exécute un programme écrit pour cette machine, puis commande les actionneurs : moteurs, vérins, vannes, voyants. Il recommence sans arrêt, cycle après cycle. Son rôle tient en une phrase : remplacer la logique câblée par une logique programmée, fiable dans un environnement d'usine.
Je ne suis pas automaticien. J'ai passé ma carrière à côté des armoires, à regarder les voyants et à appeler ceux dont c'est le métier quand ils ne disaient rien de bon. Ce qui suit, c'est ce qu'un chef d'équipe gagne à comprendre de l'automate, pour savoir à quoi il sert et pour parler juste avec l'automaticien.
À quoi sert un automate programmable
Remplacer les armoires à relais
Avant l'automate, la logique d'une machine se câblait : des relais, des temporisations, des contacts, reliés fil à fil. Modifier une séquence voulait dire recâbler. L'automate programmable est né à la fin des années 1960 pour en finir avec ça. La division Hydramatic de General Motors avait lancé un appel d'offres pour remplacer ses armoires à relais par un système électronique reprogrammable ; le Modicon 084, développé par l'équipe de Dick Morley chez Bedford Associates, est généralement présenté comme le premier automate. La marque Modicon appartient aujourd'hui à Schneider Electric.
L'idée n'a pas changé depuis : on modifie le programme, pas le câblage. Une nouvelle référence en production, une étape ajoutée dans la séquence, une sécurité supplémentaire, et l'automaticien charge une nouvelle version.
Ce qu'il commande sur une ligne
Un convoyeur qui démarre quand une pièce est détectée. Une presse qui ne descend que si les deux mains sont sur les boutons. Une station de remplissage qui ouvre une vanne jusqu'au niveau voulu. Un îlot robotisé dont l'automate gère les portes, les barrières et l'enchaînement avec le reste de la ligne. Les automates programmables industriels pilotent tout ce qui demande de la logique, de la séquence et du temps réel, de la petite machine à l'installation complète, dans à peu près toutes les branches de l'industrie.
Ils restent au niveau terrain, au plus près des machines. Au-dessus, la supervision affiche, archive et alarme : c'est le rôle du SCADA, que notre article SCADA : définition, architecture et usages détaille. L'automate, lui, agit.
Ce qu'il y a dans le boîtier
L'unité centrale et la mémoire
Le processeur exécute le programme. La mémoire contient le programme lui-même, les données (compteurs, temporisations, recettes) et l'image des entrées et sorties. Une partie de cette mémoire doit survivre à une coupure de courant ; selon les modèles, elle est sauvegardée par une pile ou sur une mémoire non volatile. C'est un point à connaître pour la maintenance, j'y reviens plus bas.
Les entrées et les sorties
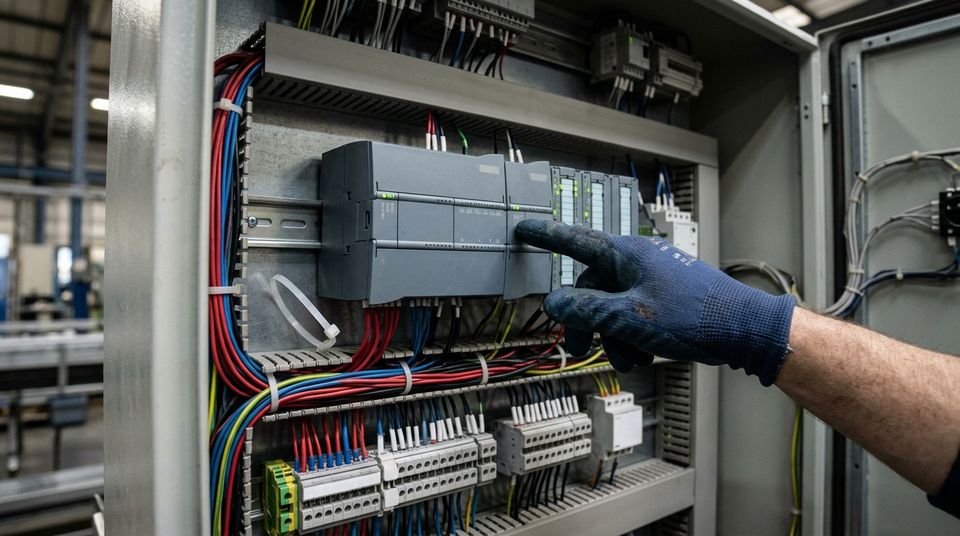
Les modules d'entrées reçoivent les signaux des capteurs ; les modules de sorties commandent les actionneurs. On distingue les entrées et sorties tout-ou-rien (un détecteur est actionné ou non, un contacteur est commandé ou non) et les analogiques (une pression, une température, une vitesse de variateur). Chaque voie a son voyant, et c'est souvent le premier endroit où l'on regarde en cas de panne : le capteur est-il vu par l'automate, la sortie est-elle commandée ?
Compact ou modulaire
Un automate compact réunit alimentation, unité centrale et un nombre fixe d'entrées-sorties dans un seul boîtier : c'est le format des petites machines. Un automate modulaire se monte en rack ou sur rail, et l'on ajoute des modules selon les besoins : entrées-sorties, communication, comptage rapide, positionnement d'axes. Chaque fabricant propose une gamme qui va du petit compact au gros modulaire. Les modules de communication relient l'automate aux bus de terrain, aux pupitres opérateurs, aux variateurs et aux autres systèmes de contrôle.
Le cycle de scrutation, cœur du fonctionnement
C'est la notion qui m'a le plus servi pour comprendre les comportements bizarres d'une machine. Un automate ne surveille pas ses entrées en continu. Il travaille par cycles, toujours dans le même ordre.
- Lecture des entrées. L'automate relève l'état de toutes ses entrées d'un coup et les recopie dans une mémoire image.
- Exécution du programme. Il déroule le programme, du début à la fin, en se servant de cette image, pas des entrées réelles.
- Écriture des sorties. Il applique les résultats aux sorties, toutes en même temps.
Puis il recommence. La durée de ce tour complet s'appelle le temps de cycle, ou temps de scrutation. Elle dépend de la taille du programme et de la puissance du processeur, et se compte généralement en millisecondes.
Deux conséquences pratiques. D'abord, une impulsion plus brève que le cycle peut passer inaperçue : un capteur qui ne voit une pièce que quelques millisecondes risque d'être raté. Pour ça, il existe des entrées rapides et des modules de comptage dédiés. Ensuite, l'automate surveille son propre cycle grâce à un chien de garde : si un tour dure plus longtemps que le seuil réglé, il se met en défaut et place ses sorties dans un état prévu. Une machine qui s'arrête net avec l'automate en défaut, c'est parfois ça, et c'est le signe qu'il faut appeler l'automaticien, pas relancer dix fois.
Programmer un automate : les langages de l'IEC 61131-3
La norme IEC 61131-3, publiée par la Commission électrotechnique internationale et dont l'association PLCopen fait la promotion, définit les langages de programmation des automates. Sa quatrième édition date de 2025. On y trouve :
- le langage à contacts (ladder, LD), qui reprend le dessin des schémas électriques à relais : c'est celui que les électriciens lisent le plus facilement ;
- les blocs fonctionnels (FBD), où l'on relie des boîtes logiques entre elles, proche des schémas d'électronique ;
- le texte structuré (ST), un langage écrit proche de l'informatique classique, à l'aise avec les calculs et les recettes ;
- le diagramme fonctionnel en séquence (SFC), qui découpe le fonctionnement en étapes et en transitions.
Le cinquième langage, la liste d'instructions (IL), a été déclaré obsolète dans l'édition de 2013. En France, on rencontre aussi le Grafcet, langage de spécification normalisé par l'IEC 60848 et très proche du SFC dans son principe d'étapes et de transitions : il sert d'abord à décrire ce que la machine doit faire, avant de le programmer.
Chaque fabricant fournit son logiciel de programmation, plus ou moins fidèle à la norme. Un programme écrit pour une marque ne se recharge pas tel quel sur une autre : c'est une réalité à garder en tête le jour où l'on remplace un automate.
Automate, PC industriel, robot : qui fait quoi
L'automate commande, en temps réel, avec un comportement prévisible. Le PC industriel affiche, stocke, calcule, communique avec le reste de l'informatique ; notre article Qu'est-ce qu'un PC industriel ? explique ce qui le distingue d'un PC de bureau. Il existe aussi des automates logiciels qui tournent sur un PC industriel, et des contrôleurs qui mêlent les deux mondes. Le robot, lui, a sa propre baie de commande ; l'automate de la ligne lui dit quand travailler et reçoit ses comptes rendus. Pour la place du robot et du cobot sur une ligne, voir le cobot et ses différences avec un robot industriel.
Côté matériel, un automate vit en armoire. Il supporte la chaleur, les vibrations et les perturbations électriques mieux qu'un ordinateur de bureau, mais il n'est pas fait pour être arrosé : c'est l'armoire, avec son indice de protection IP, qui le protège de la poussière et de l'eau.
Vivre avec un automate en atelier
Le programme est le patrimoine de la machine. Une copie à jour, datée, rangée ailleurs que dans l'automate lui-même, évite bien des journées perdues le jour où l'unité centrale lâche. Je demande toujours où elle se trouve et qui l'a faite en dernier.
La pile de sauvegarde, sur les modèles qui en ont une, se change avant qu'elle soit vide, pas après. Le voyant « pile » n'est pas décoratif.
Le forçage d'entrées ou de sorties, pratique pour un dépannage, devient dangereux s'il est oublié : la machine se comporte alors comme si un capteur voyait quelque chose qui n'existe pas. Un forçage se note, se signale et se retire.
Les fonctions de sécurité (arrêt d'urgence, protecteurs, barrières) ne se confient pas à n'importe quel automate. Elles relèvent de matériels et de méthodes dédiés, avec leurs propres normes et une analyse de risques. Ce n'est pas un sujet pour un article d'atelier, mais il faut savoir que la différence existe.
Enfin, l'obsolescence. Un automate dure longtemps, souvent plus longtemps que la disponibilité de ses pièces de rechange. Anticiper la migration coûte moins cher que de la subir. Le chiffrage complet d'un projet d'automatisation, migration comprise, est abordé dans notre article sur les coûts de l'automatisation des processus. Les autres sujets d'automatisme sont regroupés dans la rubrique Automatisation et robotique.
Ce que je ne fais pas
Je ne recommande aucune marque d'automate et je ne programme pas : je ne suis ni automaticien ni informaticien certifié. Les références citées ici sont la norme IEC 61131-3 pour les langages et l'IEC 60848 pour le Grafcet. Pour un projet, un dépannage sur le programme ou une fonction de sécurité, c'est un automaticien ou un intégrateur qualifié qu'il faut appeler.
Vrai ou faux, vu de la ligne
Automate programmable : vrai ou faux ?
L'automate surveille ses entrées en continu, à chaque instant.
C'est expliqué dans Le cycle de scrutation, cœur du fonctionnement
Il travaille par cycles : lecture de toutes les entrées, exécution du programme sur cette image, puis écriture des sorties.Une impulsion plus brève que le temps de cycle peut passer inaperçue.
C'est expliqué dans Le cycle de scrutation, cœur du fonctionnement
D'où l'existence d'entrées rapides et de modules de comptage dédiés.Le langage à contacts (ladder) reprend le dessin des schémas électriques à relais.
C'est expliqué dans Programmer un automate : les langages de l'IEC 61131-3
C'est pour cela que les électriciens le lisent le plus facilement.Un programme écrit pour un automate se recharge tel quel sur un automate d'une autre marque.
C'est expliqué dans Programmer un automate : les langages de l'IEC 61131-3
Chaque fabricant a son logiciel, plus ou moins fidèle à la norme : un changement de marque demande une reprise du programme.Un forçage d'entrée oublié peut rendre une machine dangereuse.
C'est expliqué dans Vivre avec un automate en atelier
La machine se comporte comme si un capteur voyait quelque chose qui n'existe pas : un forçage se note, se signale et se retire.
À lire ensuite : DUERP : définition, obligation et contenu
On nous demande souvent
Qu'est-ce qu'un automate programmable industriel ?
Un calculateur conçu pour l'atelier qui lit en permanence l'état de capteurs, exécute un programme et commande des actionneurs (moteurs, vérins, voyants). On l'appelle API en français et PLC en anglais.
Comment fonctionne un automate programmable ?
Par cycles : il lit toutes ses entrées et les fige en mémoire, exécute le programme sur cette image, puis écrit les sorties. Le cycle recommence sans fin, en général en quelques millisecondes.
Quels langages pour programmer un automate ?
La norme IEC 61131-3 définit notamment le langage à contacts (ladder), les blocs fonctionnels, le texte structuré et le diagramme fonctionnel en séquence. Le langage liste d'instructions a été déclaré obsolète en 2013.
Automate ou PC industriel ?
L'automate commande la machine en temps réel ; le PC industriel sert plutôt à l'interface opérateur, à la supervision et au stockage des données. Les deux se complètent souvent sur une même ligne.