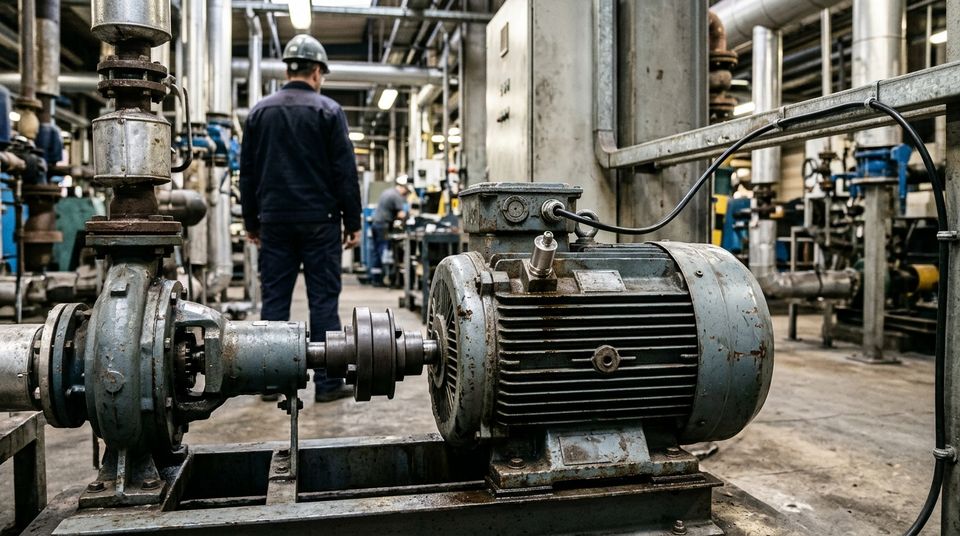
La maintenance prédictive consiste à surveiller l'état réel d'une machine avec des capteurs, puis à prévoir à partir de ces mesures le moment où elle risque de défaillir, pour intervenir juste avant. On ne change plus la pièce à date fixe, on ne l'attend plus en panne : on la change quand les données disent que sa dégradation approche du point de rupture. Le retour sur investissement vient des pannes évitées et des pièces qu'on ne remplace plus trop tôt, à condition de choisir les bonnes machines.
Je ne suis ni fiabiliste ni data scientist. Ce qui suit, c'est ce que je regarde quand on me présente un projet de ce type, et ce que je demande avant d'y croire.
Le principe : intervenir au bon moment
Où elle se place parmi les types de maintenance
Il existe différents types de maintenance, et la prédictive n'arrive qu'en bout de chaîne. La maintenance réactive (ou corrective) répare après la panne. La maintenance préventive systématique intervient à échéance fixe, en heures ou en mois, quitte à changer des pièces encore bonnes. La préventive conditionnelle intervient quand une mesure franchit un seuil. Hélène a décrit cette logique et sa planification dans notre article sur la maintenance préventive, côté méthode et sécurité.
La prédictive va un cran plus loin que la conditionnelle. Elle ne se contente pas de constater qu'un seuil est dépassé : elle suit l'évolution de la mesure dans le temps et l'extrapole pour estimer quand la défaillance arrivera. La norme NF EN 13306, qui fixe le vocabulaire de la maintenance, parle d'ailleurs de maintenance « prévisionnelle » : une maintenance conditionnelle exécutée en suivant les prévisions extrapolées de l'analyse de paramètres significatifs de la dégradation du bien. « Prédictive » est l'usage courant, calqué sur l'anglais predictive maintenance.
La dégradation laisse des traces avant la panne
Tout repose sur une idée simple : la plupart des défaillances mécaniques ne tombent pas du ciel. Un roulement qui s'use vibre différemment des semaines avant de gripper. Un moteur dont l'isolation vieillit chauffe davantage. Une huile se charge de particules métalliques. Entre le moment où le défaut devient mesurable et celui où la machine casse, il y a un intervalle, que les fiabilistes appellent souvent l'intervalle P-F (de la défaillance potentielle à la défaillance fonctionnelle). La maintenance prédictive vit dans cet intervalle. S'il est trop court, ou si le défaut ne laisse aucune trace mesurable, elle ne sert à rien.
C'est pour ça qu'elle ne s'applique pas à tout. Une carte électronique qui grille sans prévenir, un fusible, une courroie qui casse sur un choc : aucun capteur ne les annoncera. Pour ces composants-là, la préventive ou le stock de rechange restent la bonne réponse.
Les capteurs, et ce que chacun voit
Le capteur se choisit en fonction du mode de défaillance qu'on veut surveiller, pas l'inverse. Une AMDEC bien faite donne justement la liste de ces modes et leur criticité : c'est le meilleur point de départ.
Vibrations
L'accéléromètre est le capteur roi de la maintenance prédictive des machines tournantes : moteurs, pompes, ventilateurs, réducteurs, broches. Un balourd, un désalignement, un roulement abîmé ou un engrenage usé ont chacun leur signature dans le spectre vibratoire. La série de normes ISO 20816, dont la partie 1 (2016) a remplacé l'ancienne ISO 10816-1, donne les règles de mesure et d'évaluation des vibrations des machines.
Température et thermographie
Une sonde sur un palier, un moteur ou un bornier suit l'échauffement dans le temps. La caméra thermique, en tournée, repère les points chauds d'une armoire électrique ou d'un accouplement. C'est souvent la mesure la plus simple à mettre en place.
Ultrasons
Les capteurs ultrasonores détectent des fuites d'air comprimé, des défauts de lubrification et certains défauts électriques avant qu'ils soient audibles ou visibles.
Analyse d'huile
Un prélèvement analysé régulièrement renseigne sur l'usure interne (particules métalliques), la pollution et l'état du lubrifiant lui-même. Pour un gros réducteur ou un circuit hydraulique, c'est une mine d'informations.
Courant et paramètres process
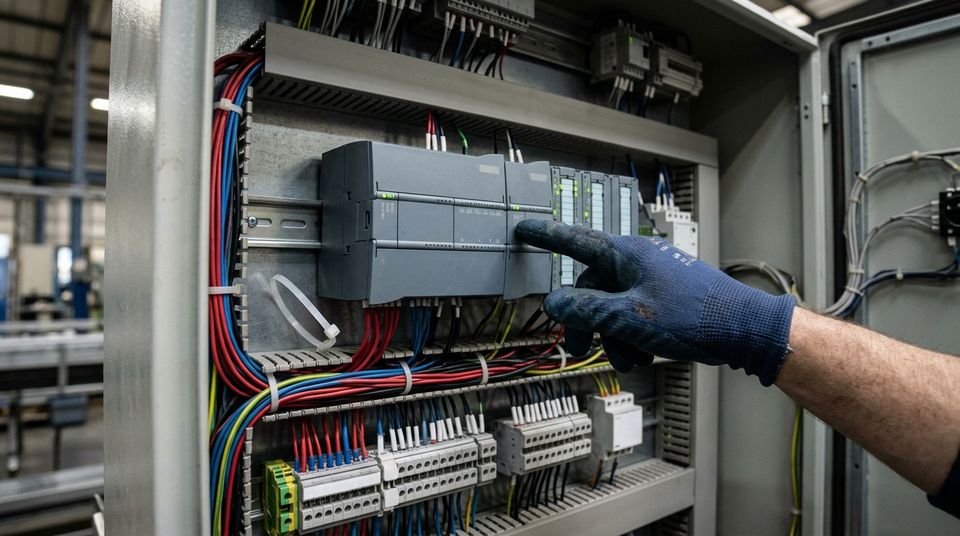
Le courant absorbé par un moteur, la pression d'un circuit, un débit, un temps de cycle qui s'allonge : beaucoup de données utiles existent déjà dans l'automate ou le variateur. Les récupérer coûte souvent moins cher que de poser un capteur neuf.
Des données capteurs à la décision
La collecte
Les capteurs remontent leurs mesures par câble ou sans fil vers une passerelle, puis vers un logiciel de surveillance, sur site ou dans le cloud. C'est le territoire de l'IoT industriel, l'internet des objets appliqué à l'usine. Les données issues des capteurs ne valent que si elles arrivent complètes et horodatées : un capteur sur pile qui se tait, un réseau qui ne traverse pas une cloison métallique, et l'historique a des trous. Les écueils d'un premier projet IoT sont décrits dans notre article pour débuter avec l'IoT.
L'analyse : seuils, tendances, intelligence artificielle
Le premier niveau d'analyse, et les outils les plus simples, ce sont des seuils et des tendances : la vibration dépasse une valeur, la température grimpe plus vite que d'habitude. Le second niveau fait appel à l'intelligence artificielle et au machine learning, qui apprennent le comportement normal d'une machine et signalent les écarts, voire estiment la durée de fonctionnement restante avant défaillance. Le big data n'est pas une obligation : sur une poignée de machines, un analyste vibratoire qui regarde les bonnes courbes fait souvent mieux qu'un modèle nourri de données mal étiquetées. La façon dont ces algorithmes apprennent, et leurs faux positifs, sont décrits dans notre article sur les algorithmes prédictifs.
Le cadre général de la surveillance d'état, de la sélection des machines au diagnostic, est décrit par la norme ISO 17359, dont la version en vigueur date de 2018.
L'intervention
Une alerte n'a de valeur que si elle débouche sur un ordre de travail, une pièce disponible et un créneau d'arrêt. C'est là que la maintenance prédictive rejoint la gestion de maintenance classique : la GMAO, le stock de pièces, le planning de production, parfois l'ERP. Une alerte qui reste dans un tableau de bord n'évite aucune panne.
Le retour sur investissement : comment l'estimer honnêtement
On lit beaucoup de pourcentages de gains sur les plaquettes. Je n'en recopie aucun : ils dépendent entièrement de la machine, du secteur et du point de départ. Ce que je peux donner, c'est la méthode pour faire le calcul sur son propre atelier, valable pour les petites entreprises comme pour les grands sites.
Ce que ça rapporte
Les gains se comptent machine par machine, à partir de l'historique :
- les arrêts de production non planifiés évités, valorisés au coût réel de l'heure d'arrêt de la ligne (production perdue, heures supplémentaires pour rattraper, rebuts au redémarrage) ;
- les réparations en urgence remplacées par des interventions planifiées, en général moins longues et moins risquées ;
- les dégâts en cascade évités : un roulement changé à temps ne détruit pas l'arbre ;
- les pièces qu'on ne change plus trop tôt, par rapport à une préventive systématique ;
- parfois, une meilleure durée de vie des équipements et des performances plus stables.
Ce que ça coûte
En face, le coût complet : les capteurs et leur installation, les passerelles et le réseau, le logiciel (souvent un abonnement), le temps d'analyse, la formation des techniciens, et l'entretien du dispositif lui-même. Les capteurs se calibrent, les piles s'usent, les modèles se réentraînent quand la machine change.
Où le calcul tient, où il ne tient pas
Le calcul tient sur les machines critiques, dont la panne arrête une ligne entière, et qui ont un historique de défaillances détectables. Il tient mal sur une machine doublée, sur un équipement bon marché qu'on remplace en une heure, ou quand personne ne sait ce que les pannes ont coûté. Sans historique de pannes et de coûts, le retour sur investissement est une hypothèse, pas un calcul. Commencer par quelques machines, mesurer pendant un an ce que les alertes ont réellement évité, puis décider d'étendre : c'est la seule façon que je connaisse de ne pas se raconter d'histoires.
Pour aller plus loin dans la modélisation, le jumeau numérique pousse la logique jusqu'à simuler la machine. Pour le côté commande, notre article sur l'automate programmable montre d'où viennent une partie des données process. Les autres articles du sujet sont dans la rubrique IA et maintenance industrielle.
Ce que je ne fais pas
Je ne recommande aucune solution ni aucun éditeur, et je ne donne pas de chiffre de gain qui ne vienne pas de vos propres données. Les références citées sont la norme NF EN 13306 pour le vocabulaire, l'ISO 17359 pour la surveillance d'état et la série ISO 20816 pour les vibrations ; pour un diagnostic vibratoire ou un projet de surveillance, c'est un analyste ou un intégrateur qualifié qu'il faut consulter.
Quiz d'atelier
Maintenance prédictive : testez vos repères
Qu'ajoute la maintenance prédictive à la maintenance conditionnelle ?
- Elle intervient à date fixe
- Elle extrapole l'évolution de la mesure pour choisir le moment d'intervenir
- Elle attend la panne pour réparer
C'est expliqué dans Où elle se place parmi les types de maintenance
La conditionnelle constate un seuil franchi ; la prédictive, que la NF EN 13306 appelle prévisionnelle, projette l'évolution de la dégradation.Quel défaut la maintenance prédictive ne verra pas venir ?
- Un roulement qui s'use
- Une huile qui se charge de particules
- Une carte électronique qui grille sans prévenir
C'est expliqué dans La dégradation laisse des traces avant la panne
Sans trace mesurable avant la panne, aucun capteur ne l'annoncera : la préventive ou le stock de rechange restent la réponse.Quel capteur est le plus utilisé sur les machines tournantes ?
- L'accéléromètre
- Le capteur de niveau
- Le détecteur de présence
C'est expliqué dans Vibrations
Balourd, désalignement, roulement abîmé : chacun a sa signature dans le spectre vibratoire.Par quoi commencer le choix des capteurs ?
- Par le capteur le moins cher
- Par le mode de défaillance à surveiller
- Par le logiciel d'analyse
C'est expliqué dans Les capteurs, et ce que chacun voit
Le capteur se choisit selon le mode de défaillance ; une AMDEC en donne la liste et la criticité.Sans historique de pannes et de coûts, que vaut le calcul du retour sur investissement ?
- Il est fiable si le fournisseur le garantit
- C'est une hypothèse, pas un calcul
- Il est inutile de le faire
C'est expliqué dans Où le calcul tient, où il ne tient pas
Mieux vaut commencer par quelques machines et mesurer pendant un an ce que les alertes ont réellement évité.
À lire ensuite : Comprendre l'indice de protection IP, de IP54 à IP69K
On nous demande souvent
Qu'est-ce que la maintenance prédictive ?
Une maintenance qui surveille l'état réel d'un équipement avec des capteurs et extrapole l'évolution de sa dégradation pour intervenir au meilleur moment, avant la défaillance. La norme NF EN 13306 parle de maintenance prévisionnelle.
Quelle différence avec la maintenance préventive ?
La préventive systématique intervient à date ou à compteur fixe. La conditionnelle intervient quand une mesure franchit un seuil. La prédictive va plus loin en projetant l'évolution de la mesure pour choisir le moment de l'intervention.
Quels capteurs pour la maintenance prédictive ?
Surtout des accéléromètres pour les vibrations, des sondes de température, la thermographie infrarouge, les ultrasons, l'analyse d'huile et la mesure du courant des moteurs. Le choix dépend du mode de défaillance à surveiller.
Comment calculer le retour sur investissement ?
En comparant, sur les machines choisies, le coût des pannes évitées (arrêts de production, réparations en urgence, pièces) au coût complet du dispositif (capteurs, logiciel, temps d'analyse, formation). Sans historique de pannes, l'estimation reste fragile.